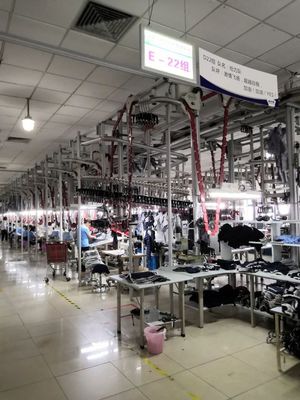
在服装制造业微利竞争的时代,产品合格率直接决定工厂的盈利能力与客户口碑。许多工厂寄希望于后道检验来拦截缺陷,却忽视了生产过程本身才是质量的源头。建立覆盖全流程的质量管控点,将问题消灭在萌芽状态,才是提升合格率的治本之策。
一、产前准备:打好质量地基
1. 面辅料入库检验
面料是服装的骨架,其缩水率、色牢度、克重和疵点密度直接决定成品质量。每批进料需随机抽检并留存记录,重点检测布料色差(匹差、缸差)和隐形疵点。辅料如拉链、纽扣需做拉力测试,避免成衣后出现拉链崩裂等致命缺陷。
2. 技术资料与样衣确认
工艺单、纸样和尺寸表必须与客户确认无误后下发。制作产前样衣(PP Sample)并获批,可提前暴露工艺难点。许多尺寸偏差源于纸样与面料特性的不匹配(如弹性面料),产前样是发现此类问题的最后机会。
二、裁剪环节:杜绝“定型”缺陷
3. 验布与松布
裁剪前必须验布,用验布机标记疵点位置,裁片时避开或利用。面料需充分松布(自然回缩24小时),否则裁剪后布片回缩会造成尺寸全军覆没。这是最廉价的防错点,却被80%的小厂忽略。
4. 裁剪精度控制
推刀手法的稳定性直接影响衣长和围度。每天首件需复核刀口精度(误差控制在1mm内),定期研磨刀具。对小批量订单,建议采用裁片对格对条检查表,避免后道因条格偏差返工成群。
三、缝制过程:聚焦关键工序
5. 首件确认制度
上线首批(前3-5件)必须由组长全量检查,确认关键部位(领型、口袋位置、门襟拷边、下摆褶位)与样品一致后方可批量投产。首件合格率低于90%时应立即停工整改,而非用参数凑合。
6. 设置中检关卡
在部件缝制(如上袖、合侧缝)前,针对最容易出错的组合工位增加一次尺寸抽测(按关键零件一半的国标尺寸),抽测试条码连线打位检验做法允许回流工票二次核验。
7. 三检与巡检制
推行“自检、互检、专管巡检”结合。每2小时由质检专员按工序台账抽查巡检卡,不少于取6件,将返回率直接追至班组考核台账并联本班记录与工票链记风险留痕放票验票真名识别记档建立个人分数实名台账:检验是最终看什么单若为低则报废放拆重修必行归/u分核算率提高带动作生产激励倍数产出是合性结果而非加压测试出稳定能力减少拼数量堆返修。